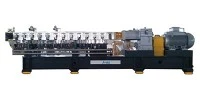
Kā mēs visi zinām, savstarpēji savienojošās dvīņu skrūves ir modulāras. Ja dažāda veida un skaita skrūvju elementi ir mazi celtniecības bloki, kas veido skrūvi, tad dažādu funkcionālo segmentu vietējās skrūvju konfigurācijas ir lieli celtniecības bloki, kas veido skrūvi.
Tāpēc, lai atrisinātu visas skrūves kombinēto dizainu, papildus skaidrai izpratnei par dažādu skrūvju elementu veiktspēju un struktūru,ir nepieciešama arī padziļināta izpratne un izpratne par katru funkcionālo segmentu un tam atbilstošo lokālo konfigurāciju.
Tālāk apskatīsim dažādu ekstrūdera skrūves funkcionālo segmentu kombinēto dizainu.
Savstarpēji savstarpēji rotējošais divu skrūvju ekstrūzijas process parasti sastāv no funkcionālām sekcijām, piemēram, padeves, cieto vielu transportēšanas, kausēšanas, kausējuma transportēšanas, sajaukšanas un izplūdes. Dažādām funkcionālajām sekcijām ir nepieciešamas dažādas vietējās skrūvju konfigurācijas, lai tām pielāgotos, lai izpildītu dažādas funkcijas.
Padeves sekcijas skrūvju konfigurācija
Šeit minētā padeves daļa attiecas uz skrūves sekciju, kas vērsta pret pirmā galvenā padeves porta apakšējo daļu, kā arī uz skrūves sekciju, kas vērsta pret padeves portu. Galvenā prasība barošanas sekcijai ir iespēja vienmērīgi un pielāgojami pievienot dažādus materiālus, tostarp dažādu formu granulētus materiālus, zema tilpuma pulverus, šķiedru piedevas utt. Šajā sadaļā parasti tiek izmantoti lieli svina un pozitīvās skrūves transportēšanas elementi.
Ja skrūves rievas dziļums paliek nemainīgs, lielais vads nozīmē lielu skrūves rievas tilpumu. Barošanas sekcijai, kas vērsta pret pirmo barošanas portu, tajā var ievietot un pievienot lielu daudzumu materiālu. Padeves sekcijai, kas vērsta pret padeves pieslēgvietu, tā var radīt zemu no augšpuses transportētā materiāla piepildījuma pakāpi, lai pielāgotos tikko pievienotajiem materiāliem.
Lielākajā daļā divu skrūvju ekstrūderu tiek izmantoti lieli standarta skrūvju elementi ar tādu pašu dziļumu kā to sekciju skrūvju elementi. Dažās dubultskrūvēs tiek izmantoti arī nestandarta skrūvju elementi ar palielinātu skrūvju rievas dziļumu, lai iegūtu lielu padeves jaudu un transportēšanas jaudu.
Skrūvju konfigurācija cietai transportēšanas sekcijai
Cietās transportēšanas sekcijas funkcija ir novadīt pievienoto cieto materiālu gar skrūvi pret matricu un tajā pašā laikā sablīvēt irdeno pulverveida zema blīvuma materiālu vai palielināt granulētā materiāla piepildījuma pakāpi skrūves rievā. šis transportēšanas process, lai veicinātu materiāla kušanu un plastificēšanu lejup pa straumi.
Šīs sekcijas skrūves konfigurācija ir šāda: skrūves elementam, kas savienots ar padeves sekcijas skrūves elementu, ir jāpieņem pozitīvs skrūves elements ar lielu izvadi, un pēc tam jāpieņem pozitīvs skrūves elements, kas samazina skrūves rievas tilpumu, galvenokārt izmantojot skrūvi. sekcija, kas sastāv no skrūvju elementiem ar segmentētu mazāku vadu. 1. attēlā parādīta šī situācija. No 1. attēla redzams, ka skrūves rievas piepildījuma pakāpe pakāpeniski palielinās transportēšanas virzienā, un materiāls tiek saspiests un saspiests.

1: Skrūvju konfigurācija cietai transportēšanas sekcijai
Zema blīvuma pulverveida materiāliem dažādu izvadu vītņotu elementu apvienošana, lai izveidotu skrūvju konfigurāciju, kas padara materiālu blīvāku, parasti nerada nekādas problēmas. Tomēr, ja tiek transportēti granulēti materiāli un attiecīgā mucas sekcijas sildīšanas temperatūra ir salīdzinoši zema, pārmērīgas un straujas blakus esošo vītņoto elementu vadu izmaiņas dažkārt var izraisīt mašīnas pārslodzi. Tāpēc, nosakot blakus esošo vītņoto elementu svina izmaiņu pakāpi, jābūt uzmanīgiem.
Skrūvju konfigurācija kausējuma plastifikācijas sekcijā
Optimālā lokālā skrūvju konfigurācija konkrēta polimēra kausējuma plastifikācijai ir atkarīga no materiāla īpatnējā siltuma, kušanas punkta, kausējuma viskozitātes un polimēra daļiņu lieluma cietā stāvoklī. Vietējās skrūvju konfigurācijas konstrukcijas kausēšanai un plastifikācijai mērķis ir vienmērīgi un ātri izkausēt materiālu noteiktā temperatūrā, neievadot materiālā pārāk daudz enerģijas.
Materiāla kausēšanai ir divi siltuma avoti, viens ir ārējais siltums, ko nodrošina mucas sildītājs, un otrs ir skrūves radītais bīdes siltums, pēdējais ir galvenais.Lai ieviestu bīdes siltumu, kausējuma plastifikācijas sekcijā ir jāiestata mīcīšanas bloki, reversās vītnes elementi un reversā maisītāja rotora tipa nestandarta vītnes elementi (2. attēls), un šie elementi ir efektīvi jāapvieno ar augšupējo pozitīvo vītni. elementi iepriekš noteiktā skrūves aksiālā stāvoklī, kā parādīts 3. attēlā.

RGS - labrocis
LGS - kreilis
S chauffl - kreilis un labroči
2: Iekšējā maisītāja rotora tipa liela svina vītnes elements

(a) Reversais skrūves elements (b) Mīcīšanas bloks uz priekšu + atpakaļgaitas skrūves elements
(c) Mīcīšanas bloks uz priekšu (d) Reverss asimetrisks garās skrūves elements
3: vietējā skrūvju konfigurācija kausēšanai
Kausēšanas un plastifikācijas sekcijā izmantotās lokālās skrūves konfigurācijas kvalitātes novērtēšanas standartam jābūt tādam, lai tā mehānisko bīdes enerģiju var pārvērst siltumenerģijā, lai materiāls izkūst visātrāk un pilnīgāk, nepaaugstinot materiāla temperatūru, t.i. saprātīgākā enerģijas izmantošana.
Eksperimenti atklāja, ka konfigurācijā b 3. attēlā, kad skrūve darbojas lielā ātrumā, materiāls kūst ļoti ātri un kušanas zonas garums ir ļoti īss. Tomēr materiāla temperatūras paaugstināšanās šajā sadaļā un tās augšpus apgabalā ir ļoti augsta, ievērojami pārsniedzot sākotnējo iestatīto temperatūru un enerģiju, kas nepieciešama materiāla kausēšanai, un kausējuma spiediens ir arī ļoti augsts.
Tas parāda, ka šī skrūves konfigurācija izkliedē pārāk daudz mehāniskās enerģijas, un papildus materiāla kausēšanai tā arī ievērojami palielina kušanas temperatūru. Acīmredzot tas nav labākais.
Ja ir jāpielāgo pievienoto materiālu attiecība (regulēšanas koeficients ir 1-5), ir acīmredzami nesaprātīgi izmantot vienu un to pašu skrūvi. Lai skrūvi atkal saliktu, iekārta ir jāizslēdz, jānoņem galva un jānoņem pakārtotā palīgmašīna. Iekārtas parastā darba cikla atjaunošana ir ilga, kas nav ekonomiski izdevīgi (īpaši lielām mašīnām). Šobrīd starpprocesa regulēšanas vārstu (radiālo, aksiālo, rotējošo) var izmantot, lai pielāgotu plūsmu un bīdes enerģijas ievadi, lai pielāgotos dažādām attiecībām.
Labāka skrūvju konfigurācija kausēšanai ir skrūves konfigurācija d, kas apvienota ar asimetriskiem lieliem svina vītnes elementiem, kā parādīts 3. attēlā. Tas var nodrošināt, ka lielākajai daļai materiālu tiek pakļauta kontrolējama pastāvīga bīde un spiediens, tāpēc materiāla temperatūra nav augsta.
Lai izvairītos no pārmērīgiem temperatūras gradientiem kušanas un plastifikācijas zonā, bīdes elementu un priekšējās vītnes pārneses elementu var kombinēt pārmaiņus, lai kopējā enerģijas ievade tiktu sadalīta noteiktā secībā noteiktā aksiālā garumā, kā parādīts 4. attēlā. (c).

(a) Mīcīšanas bloks uz priekšu + atpakaļgaitas skrūves elements (b) Reversās mīcīšanas bloks
c) uz priekšu mīcīšanas bloks un priekšējais skrūves elements ir izvietoti pārmaiņus pie izplūdes atveres
4. attēls Berstorff skrūvju konfigurācija kausēšanai
Skrūves lokālā konfigurācija izplūdes zonā
Savstarpēji savstarpēji rotējošais divu skrūvju ekstrūderis ir aprīkots ar izplūdes zonu, lai noņemtu materiālā esošo mitrumu, aiznesto gaisu un gaistošos komponentus. Blīvelements jāuzstāda uz skrūves pirms izplūdes atveres, lai noslēgtu kausējumu un izveidotu augstu spiedienu; izplūdes zonā, tas ir, skrūves sekcijā, kas atrodas pretī izplūdes atverei, materiāls ir jāiepilda zemā pakāpē skrūves rievā un jāsavieno ar atmosfēras vai vakuumsūkni.
Lai noslēgtu kausējumu un izveidotu augstu spiedienu, var izmantot reversās vītnes elementus, reversās mīcīšanas blokus vai spiediena regulēšanas vārstus. Izplūdes zonā jāizmanto lielas svina vītnes elementi (5. attēls), lai veidotu zemu pildījuma pakāpi un plānu kausējuma slāni, lai materiālam būtu liela brīva virsma, ko var pakļaut, un ilgs uzturēšanās laiks, lai atvieglotu. izplūde.

5. attēls Skrūvju konfigurācija izplūdes zonā
Skrūvju konfigurācija kausējuma transportēšanai
Kausējuma transportēšanā parasti tiek izmantoti uz priekšu vērsti skrūvju elementi. Tomēr dažreiz skrūves kausējuma pārvades zonā tiek izmantoti mīcīšanas bloki vai apgrieztā virziena skrūvju elementi, un pirms šiem elementiem ir jāveido spiediens, lai materiāls varētu iziet cauri; lai materiāls izietu cauri matricai, ir jāveido spiediens arī kausējuma transportēšanas sekcijā skrūves galā.
Spiedienu var palielināt tikai tajā skrūves daļā, kas ir pilnībā piepildīta ar materiālu, tāpēc savstarpēji rotējošo dubultskrūvju spiediena palielināšanās rodas no materiāla spējas nepārtraukti aizpildīt skrūves rievu. 100% pildījums ļauj skrūvju konfigurācijai ar aksiālo kanālu izveidot spiedienu nelielā attālumā.
Ar kausējumu piepildītās skrūves garums ir atkarīgs no materiāla viskozitātes, skrūves pievada, skrūves apgriezienu skaita, padeves daudzuma un presformas pretestības. Vītnes vads un vītnes galvu skaits ietekmē spiediena palielināšanas spēju.
Spiediena palielināšanos pavada temperatūras paaugstināšanās, kas ir saistīta ar polimēra zemo siltuma pārneses koeficientu un relatīvi zemo skrūves dzesēšanas virsmas attiecību pret kausējuma ekstrūzijas tilpumu.
Lai samazinātu temperatūru, ko izraisa spiediena palielināšanās, spiediena palielināšanas skrūves konfigurācija ir jāoptimizē, lai samazinātu pretspiediena zonas garumu un samazinātu ievades materiāla enerģiju. Pretspiediena zonas saīsināšana nozīmē, ka pie iepriekš noteikta spiediena kausējuma transportēšanas sekcijas spiediena gradientam ar noteiktu konvekcijas ātruma vērtību jāsasniedz maksimālā vērtība.
Jāuzsver, ka nepareizi izvēlēta kausējuma transportēšanas sekcijas skrūvju konfigurācija vai darbības apstākļi var izraisīt nestabilu ekstrūzijas veidošanos, piemēram, plūsmas svārstības; kausējuma pārvades zonai lejpus izplūdes atveres visā garumā ir jāsniedzas ne tikai līdz izplūdes spiedienam, pretējā gadījumā tas radīs izplūdes materiālu.
Skrūvju konfigurācija maisīšanas sadaļā
Vissvarīgākā ir savstarpēji rotējošā divu skrūvju ekstrūdera sajaukšanas funkcija, tāpēc skrūves konfigurācijas konstrukcijai maisīšanas sadaļā ir liela nozīme. Nesen tika konstatēts, ka dvīņu skrūves kausēšanas daļā polimēru maisījuma izkliedētās fāzes izmērs strauji samazinās, sākot no sākotnējām milimetra līmeņa makroskopiskām daļiņām vai pulvera līdz desmitiem mikronu pēc kausēšanas pabeigšanas.
Pēc sākotnējās sajaukšanas stadijas lielākās maisījuma izkliedētās fāzes daļiņas tiek vēl vairāk samazinātas līdz galīgajam mikronu līmenim bīdes ietekmē.
Salīdzinot ar kausēšanas sekcijas ietekmi uz maisījuma morfoloģisko struktūru, kausējuma pārvades sekcijas ietekme uz sajaukšanos ir daudz mazāka. Citiem vārdiem sakot, izkliedētās fāzes daļiņu izmērs ievērojami mainās mīkstināšanas (amorfajiem polimēriem) vai kušanas stadijā (puskristāliskiem polimēriem), savukārt izkliedētās fāzes daļiņu lielums pēc polimēra pilnīgas izkausēšanas daudz nemainās.

TM E - Turbīnas maisīšanas elements LH - Kreisais
KB - Mīcīšanas bloks SB - Viena palaišanas atpakaļgaitas skrūves elements
6. attēls W&P skrūvju konfigurācija ar papildu sadales sajaukšanu

7. attēls Maisīšanas sadaļa ar paaugstinātu maisīšanas intensitāti, kas sastāv no divu un trīs galvu mīcīšanas blokiem

8. attēls Skrūvju konfigurācija, kas sastāv no mīcīšanas blokiem un spirālveida elementiem sadalošai un izkliedējošai sajaukšanai
6. attēlā parādīta divu skrūvju kombinācijas konstrukcijas skrūvju konfigurācija, kas sastāv no zobainiem elementiem un citiem elementiem, lai palielinātu sadales sajaukšanas spēku, savukārt 7. attēlā ir redzama skrūvju konfigurācija, kas sastāv no divu un trīs galvu mīcīšanas blokiem, kas piemēroti kausējuma sajaukšanas stiprības palielināšana, un 8. attēlā ir skrūves konfigurācija, kas sastāv no mīcīšanas blokiem un skrūvju elementiem sadales sajaukšanai un dispersijas sajaukšanai.
Jāņem vērā, ka katras funkcionālās sekcijas skrūvju konfigurācijas izvēle ir jāapvieno ar veicamās sajaukšanas darbības uzdevumu (sajaukšanas modifikācijas vai uzpildes modifikācijas) un maisīšanas procesu.